


Dom · Vijesti · Vijesti iz industrije · How Long Does an Automotive Interior Injection Mold Last? | Mold Life Guide
Vijesti iz industrije
How Long Does an Automotive Interior Injection Mold Last? | Mold Life Guide
2026-08-20Kratak odgovor za kalupe za unutrašnjost automobila
Kupac alata za novi program interijera SUV-a obično postavlja isto pitanje na prvom tehničkom sastanku: koliko će ciklusa kalup preživjeti prije nego što budemo morali ponovno alat? Kratak, praktičan odgovor je da proizvodni kalup za unutrašnjost automobila traje između 100.000 i više od 1.000.000 udaraca , ovisno o primjeni, a dobro izrađeni alat klase 101 za dio velikog volumena kao što je okvir ploče s instrumentima ili poklopac zračnog jastuka može doista premašiti milijun ciklusa. Broj koji se odnosi na vaš program ovisi o četiri stvari: odabiru čelika, dizajnu kalupa, ponašanju smole i načinu na koji se alatom rukuje nakon što stigne u proizvodni pogon.
Kalendarska starost nije korisna mjera za injekcijski kalup. Alat koji stoji u skladištu dvije godine ne gubi gotovo ništa; isti alat koji radi u tri smjene s agresivnim vremenima ciklusa, slabim hlađenjem i preskočenim održavanjem može izgubiti većinu svog vijeka trajanja unutar nekoliko mjeseci. Zbog toga dobavljači automobilske industrije navode vijek trajanja kalupa u ciklusima i zašto pravo naknadno pitanje nije kada je kalup napravljen, već kako se njime upravlja.
Što brojka vijeka trajanja plijesni zapravo znači za unutarnje dijelove
Najčešće korišteni referentni sustav je SPI klasifikacija kalupa, koja razvrstava alate prema broju ciklusa koje su projektirani da prežive. Tablica u nastavku sažima klase na koje ćete naići kada citirate kalup za unutrašnjost automobila.
| SPI klasa | Tipični životni ciklus | Gdje se pojavljuje u interijerima automobila |
|---|---|---|
| Klasa 101 | Preko 1.000.000 ciklusa | Okviri ploče s instrumentima velikog volumena, poklopci zračnih jastuka, središnji nosači |
| Klasa 102 | Do 1.000.000 ciklusa | Unutarnje obloge srednje do velike količine, ventilacijski otvori, držači za čaše, dijelovi konzole |
| Klasa 103 | 300 000–500 000 ciklusa | Pilot izvedbe, ukrasni pokrovi srednjeg volumena, interijeri kratkih serija |
| Klasa 104 | Oko 100.000 ciklusa | Servisni dijelovi male količine, varijante ukrasa u niši |
| Klasa 105 | Ispod 500 ciklusa | Samo prototip i uzorci za provjeru valjanosti |
Za automobilske unutarnje dijelove, većina serijskih alata navedena je kao klasa 101 ili klasa 102 jer su ti dijelovi ključni za izgled, strukturno su složeni i proizvode se u velikim količinama. Niža klasa štedi novac u fazi izrade alata, ali obično košta više u popravcima, zastoju i riziku cijene komada prije završetka programa. Klasifikacija opisuje kako je alat izgrađen, a ne jamstvo koliko će dugo raditi.
Četiri čimbenika koja odlučuju koliko će unutarnja plijesan trajati
Nakon što prestanete tražiti jedan broj, slika postaje jasnija. Četiri faktora obavljaju najveći dio posla.
Vrsta čelika i površinska obrada
Alatni čelik je prva linija obrane. Unutarnji kalupi velikog volumena trebaju biti izrezani od prethodno očvrslog ili potpuno očvrslog čelika, obično u rasponu 48–54 HRC na površini šupljine, s pokretnim komponentama tretiranim za otpornost na trošenje. An kalup za ubrizgavanje okvira ploče s instrumentima , na primjer, obično je napravljen od kaljenog čelika i na jezgri i na šupljini jer je dio strukturan, vidljiv i radi s velikim volumenom. Odabir mekšeg stupnja za smanjenje početnog ulaganja jednostavno pomiče proračun popravka u sredinu programa.
 Veleprodaja okvira instrumentne ploče Dobavljači kalupa za ubrizgavanje, tvrtka, izvoznik Fanze T&M (Jiashan) Co., Ltd. je kineska veleprodaja okvira instrumentne ploče za kalupe za ubrizgavanje dobavljača, tvrtke, izvoznika, ove linije proizvoda sp... Pogledajte proizvod →
Jednako je važna i površinska obrada. Nitriranje, kromiranje ili PVD premaz na područjima zatvaranja i kliznim površinama usporava abrazivno trošenje uzrokovano smolama punjenim staklom. Teksturirane A-površine troše se sporije kada je tekstura izrezana na odgovarajućoj dubini i čelik je očvrsnut prije teksturiranja. Ovi izbori slijede širu logiku iza načela oblikovanja kalupa za unutrašnjost automobila i izbor materijala , koji vrijedi pregledati prije nego što se alat citira.
Dizajn kalupa i geometrija dijelova
Geometrija dijela određuje koliko naprezanja alat mora apsorbirati. Dijelovi unutrašnjosti puni su udubljenja: kopče za ukrasne ploče, mehanizme držača za čaše, otvore za ventilaciju i mekane otvore pretinaca za pohranu. Svaki podrez zahtijeva klizač, podizač ili rotirajuću jezgru, a svaka pokretna čelična komponenta je točka habanja. Ujednačena debljina stijenke, velikodušni radijusi i raspored hlađenja koji ravnomjerno uklanja toplinu smanjuju nedostatke dijelova i opterećenje alata.
Pregled DFM-a trebao bi označiti ova područja prije rezanja čelika. Nakon što je geometrija dijela fiksirana, dizajner kalupa odlučuje gdje se zatvaranje može pojednostaviti, gdje se umetci mogu zamijeniti umjesto ponovno izgraditi i gdje se vode moraju usmjeriti kako bi se izbjegle vruće točke. Ove odluke imaju veći učinak na vijek trajanja kalupa nego bilo koji pojedinačni izbor materijala.
Izbor smole i uvjeti obrade
Ono što prolazi kroz kalup jednako je važno kao i ono od čega je kalup napravljen. Polipropilen i najlon punjeni staklom uobičajeni su u unutarnjim strukturama i ponašaju se poput brusnog papira na vratima, zatvaračima i sustavima vodilica. Prozirni i visokosjajni PC dijelovi zahtijevaju više temperature taline, što ubrzava oksidaciju u ventilacijskim područjima. Korozivni nusprodukti iz materijala koji usporavaju plamen mogu oštetiti čelik ako se ventilacijski otvori ne čiste redovito.
Uvjeti obrade upotpunjuju sliku. Kratka vremena ciklusa su primamljiva jer povećavaju učinak, ali prerano izvlačenje dijela, njegovo pakiranje protiv pretjeranog pritiska ili pokretanje bačve na vrhu temperaturnog prozora skraćuju vijek trajanja alata. Dobavljač koji navodi realno vrijeme ciklusa štiti kalup, a ne samo raspored.
Disciplina održavanja i rada
Razlika između kalupa koji dosegne 500.000 ciklusa i onog koji dosegne 1.000.000 ciklusa često je održavanje, a ne izvorni čelik. Preventivno održavanje izgleda dosadno na planu projekta, ali ono je jedini čimbenik koji se najviše može kontrolirati u životnom vijeku kalupa unutrašnjosti automobila. Otvorima za ventilaciju potrebno je čišćenje, klizačima i podizačima potrebna je provjera zazora, kanalima za vodu potrebno je uklanjanje kamenca, a sustavima s vrućim kanalima potrebna je provjera temperature i curenja prema fiksnom rasporedu.
Operater koji prijavi malo oklijevanje u pomicanju klizača, slabu oznaku na vratima ili postupno povećanje bljeska daje vam rano upozorenje. Ako se ti signali ignoriraju, sljedeći signal je bljesak, a onaj nakon njega popravak koji uvijek košta više od održavanja koje bi ga spriječilo.
Kako se istrošenost vidi na unutarnjem kalupu prije nego što otkaže
Istrošenost se rijetko najavljuje kao iznenadni prekid. Čini se kao male promjene u oblikovanom dijelu, a svaka promjena ukazuje na određeno područje alata.
- Bljesak duž rubova za zatvaranje je prvo upozorenje da je čelik istrošen ili da linija razdvajanja više ne brtvi ispravno. Na a kalup za ubrizgavanje kućišta vozačevog zračnog jastuka
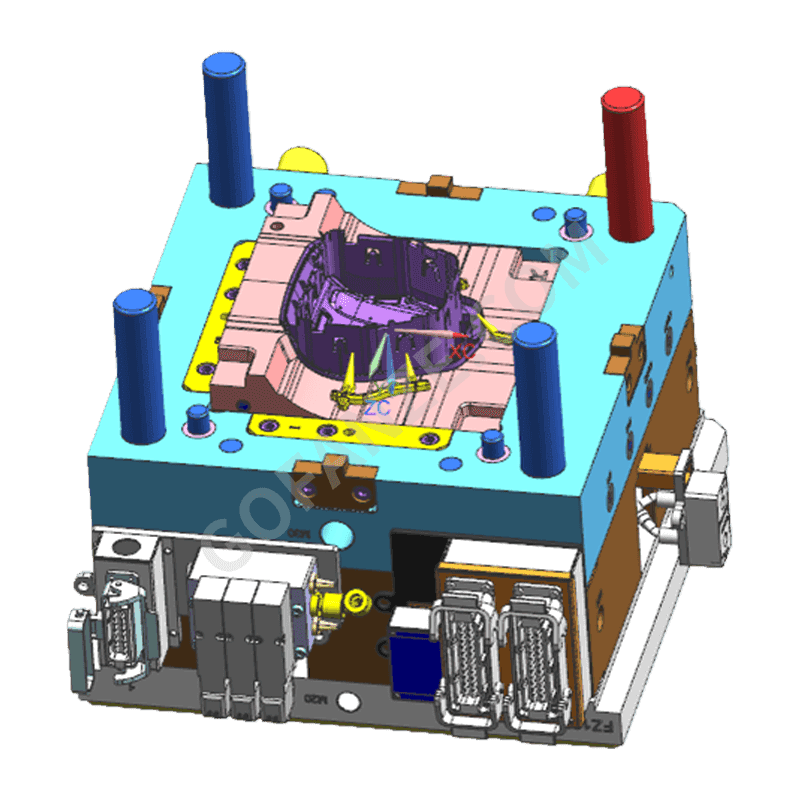 Veleprodaja kućišta/poklopca kalupa za brizganje vozača Dobavljači, tvrtka, Izvoz Fanze T&M (Jiashan) Co., Ltd. je kineska veleprodaja kućišta / poklopca kalupa za brizganje u Kini, tvrtka, izvoznik, ovaj proizvod ... Pogledajte proizvod → , bljesak na šavu poderanja je posebno ozbiljan jer se poklopac mora otvoriti duž kontrolirane linije tijekom aktiviranja zračnog jastuka. Stanje zatvaranja treba provjeriti od prvog pokušaja nadalje.
- Tragovi sudopera na vidljivim A-površinama obično znači da prijelaz debljine stijenke ili raspored hlađenja stvaraju neravnomjerno skupljanje. Oznake od sudopera isprva su simptom dizajna i procesa; ako se pojave nakon višemjesečne stabilne proizvodnje, kanali za hlađenje možda su se nakupili kamenca ili potpora jezgre možda slabi.
- Razlike u sjaju ili ogrebotine na teksturiranim površinama pokazuju da se sama tekstura troši. Ponovno teksturiranje je moguće, ali samo ograničen broj puta prije nego čelik izgubi svoj oblik. Zaštita teksturiranih područja ispravnim premazom za odvajanje i dovoljnim opterećenjem izbacivanja izbjegava preuranjenu ponovnu obradu.
- Linije toka i tragovi opeklina često počinju na vratima ili području ventilacije. Erodirana vrata mijenjaju uzorak protoka, a začepljeni otvori zadržavaju zrak koji spaljuje smolu. I jedno i drugo je jeftino popraviti ako se rano uhvati.
Dijelovi s pokretnim mehanizmima otkazuju ranije od statičnih dijelova. An kalup za ubrizgavanje plastičnih dijelova za automobilske klima uređaje sadrži otvore, peraje i jezgre klizača koje se brišu jedna o drugu u svakom ciklusu, tako da se istrošenost pojavljuje na osovini i vodećim stranama mnogo prije nego što sama šupljina pokaže oštećenje. Za kalupe poput ovog, rezervni umeci za pokretne komponente nisu opcija; oni su nužnost.
 Veleprodajni dobavljač kalupa za ubrizgavanje plastičnih dijelova ventilacijskih otvora za automobilske klima-uređaje Fanze T&M (Jiashan) Co., Ltd. je kineska veleprodaja ventilacijskih otvora za automobilske klima-uređaje. Dobavljači kalupa za ubrizgavanje, tvrtka, izvoz... Pogledajte proizvod →
Što pitati dobavljača kalupa prije nego što se obvezate
Životni vijek kalupa je specifikacija i o njemu treba pregovarati kao o jednom. Prije nego što se potpiše narudžbenica alata, zatražite konkretne odgovore:
- Koja se klasa SPI i specifikacija čelika navode i gdje je čelik kaljen na koju tvrdoću?
- Koja su područja geometrije dijela identificirana kao sklona habanju u pregledu DFM-a i što dizajn čini da smanji to trošenje?
- U kojem vremenu ciklusa, smoli i pritisku pakiranja se očekuje da kalup dosegne ciljni životni vijek i što se događa ako program prekorači tu dužnost?
- Koji se raspored održavanja pretpostavlja i koji se umeci, klizači ili jezgre isporučuju kao rezervni dijelovi?
- Kakvu evidenciju dobavljač ima sa sličnim unutarnjim dijelovima, kao što su strukture armaturne ploče, i koji su rezultati vezani uz vijek trajanja kalupa postignuti u proizvodnji?
Ako je dio velika vidljiva struktura, počnite s kako odabrati brizganje plastike za unutrašnjost automobila za dijelove nadzorne ploče prije nego što finalizirate Zahtjev za ponudu. I prije nego potpišete pogledajte radionicu. Ozbiljni kupci kvalifikaciju alata tretiraju kao fizički pregled, što je i razlog zašto Europski kupci posjećuju našu tvornicu kako bi pregledali alate za kalupe prije serijske proizvodnje. Stanje stroja, oprema za mjerenje i evidencija o održavanju govore vam više o stvarnom vijeku trajanja kalupa od bilo koje brošure.
Postavite očekivanja brojevima, a ne nadom
Kalup za unutrašnjost automobila jedno je od najvećih pojedinačnih ulaganja u program plastičnih dijelova i zaslužuje plan životnog ciklusa, a ne nagađanje. Praktična formula je jednostavna: odaberite SPI klasu koja odgovara predviđenom volumenu, odredite kaljeni čelik za područja habanja, popravite geometriju rano kroz DFM, pokrenite proces unutar prozora za koji je alat dizajniran i održavajte kalup na kalendaru o kojem se ne može pregovarati kada proizvodnja postane zauzeta.
U Fanze T&M izrađujemo kalupe za unutrašnjost automobila za poklopce zračnih jastuka, okvire ploče s instrumentima, ventilacijske otvore, središnje konzole i držače za čaše, a dijelove izvodimo u vlastitoj radionici za brizganje. To znači da DFM povratne informacije dolaze od ljudi koji su proizveli dijelove, a ne samo dizajnirali alat. Rezultat je ciljni životni vijek kalupa dogovoren u ciklusima u fazi ponude, na temelju količine, smole i proizvodnog plana koji definirate, a podržan je IATF 16949 procesnom disciplinom od prvog pokušaja do masovne proizvodnje.
Zatražite broj, a zatim pitajte kako će se to postići. Procjena životnog vijeka kalupa korisna je samo ako dolazi s planom dizajna, procesa i održavanja koji je čini istinitom.
kategorije
Kategorija proizvoda
-
Komponente i dijelovi pisača
-
Dvobojna plastična komponenta i alat
-
Plastični višesmjerni konektori
-
Plastični brizgani dio s navojem
-
Dijelovi za ubrizgavanje kućanskih aparata
-
Kalup za injekcijsko ubrizgavanje školjke robota
-
Prozirni PC kalup visokog sjaja za injekcijsko ubrizgavanje
-
Plastični kalupi za brizganje oplata i karoserije motocikala
-
EV Kalup za brizganje plastike hrpe za punjenje
-
Automobilski kabelski svežanj
-
Kalup za brizganje plastičnih dijelova unutrašnjosti automobila
Povezana oznaka
-
Kalup za brizganje plastičnih dijelova automobilske ploče s instrumentima
Kalup za brizganje plastičnih dijelova automobilske unutrašnjosti
kalup za ubrizgavanje kabelskog svežnja za automobile
kalup za ubrizgavanje automobilskih električnih dijelova
Kalup za injekcijsko ubrizgavanje plastičnih dijelova ploče automobila
žičane snopove overmolding kalup
žičani kalup za brizganje plastike
kalup za ubrizgavanje kućišta konektora
Kalup za brizganje plastičnih dijelova interijera automobila s više šupljina
Hot Runner kalup za brizganje plastičnih dijelova automobilske unutrašnjosti


- Kalup za brizganje plastičnih dijelova unutrašnjosti automobila
- Automobilski kabelski svežanj
- EV Kalup za brizganje plastike hrpe za punjenje
- Plastični kalupi za brizganje oplata i karoserije motocikala
- Prozirni PC kalup visokog sjaja za injekcijsko ubrizgavanje
- Kalup za injekcijsko ubrizgavanje školjke robota
- Dijelovi za ubrizgavanje kućanskih aparata
- Plastični brizgani dio s navojem
- Plastični višesmjerni konektori
- Dvobojna plastična komponenta i alat
- Komponente i dijelovi pisača

