


Dom · Vijesti · Vijesti iz industrije · How Automotive Interior Plastic Parts Injection Molds Are Made | Process Guide
Vijesti iz industrije
How Automotive Interior Plastic Parts Injection Molds Are Made | Process Guide
2026-08-19Prije nego što jedna plastična kuglica uđe u prešu za kalupljenje, unutarnja komponenta automobila kao što je okvir ploče s instrumentima već je dobila oko četiri stotine sati dizajniranja alata i strojne obrade. Kalup odlučuje o svemu nizvodno: o vremenu ciklusa, stabilnosti dimenzija, izgledu površine i pouzdanosti u montaži velikih količina. Ovaj članak prati cijeli lanac, od prvog CAD pregleda do probnog snimka koji pušta alat u proizvodnju.
Kako se izrađuju kalupi za brizganje plastičnih dijelova za unutrašnjost automobila: slijed
Svaki unutarnji kalup, bez obzira na program vozila, slijedi isti slijed: pregled dizajna dijela, raspored kalupa, priprema čelika, CNC i EDM obrada, postavljanje na stolu i sklapanje, poliranje i teksturiranje, zatim isprobavanje i puštanje u dimenziju. Redoslijed nije neobavezan; svaki korak se nadovezuje na prethodni.
Veliki unutarnji kalup kao što je kalup za ubrizgavanje okvira ploče s instrumentima obično traje dvanaest do osamnaest tjedana od početka dizajna do prvih proizvodnih dijelova. Manja komponenta, poput nosača mjenjača ili poklopca zvučnika, može se isporučiti za osam do deset tjedana.
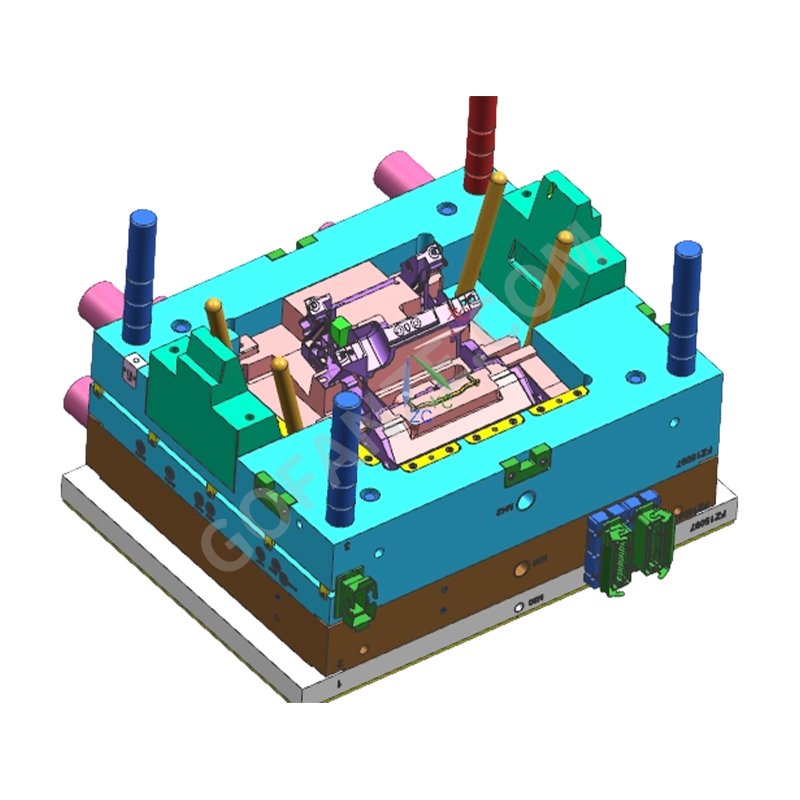
 Veleprodaja okvira instrumentne ploče Dobavljači kalupa za ubrizgavanje, tvrtka, izvoznik Fanze T&M (Jiashan) Co., Ltd. je kineska veleprodaja okvira instrumentne ploče za kalupe za ubrizgavanje dobavljača, tvrtke, izvoznika, ove linije proizvoda sp... Pogledajte proizvod →
| Pozornica | Ključne aktivnosti | Tipično trajanje |
|---|---|---|
| Pregled dizajna i DFM | Kut gaza, položaj vrata, skupljanje, debljina stijenke | 1–2 tjedna |
| Izgled kalupa i detaljni dizajn | Rashladni krug, klizači, podizači, sustav za izbacivanje | 1–2 tjedna |
| Priprema čelika i gruba strojna obrada | Nabava ploča, grubo glodanje | 2–3 tjedna |
| Završna obrada i EDM | 3D završna obrada šupljina, oštri unutarnji kutovi, umetci | 3–4 tjedna |
| Sastavljanje, poliranje i teksturiranje | Priključak, SPI završni sloj, kemijsko jetkanje zrna | 1–2 tjedna |
| Proba, modifikacija i puštanje | Procesni prozor, CMM provjera, početni proizvodni dijelovi | 1–3 tjedna |
Dizajn za proizvodnju počinje geometrijom dijela
Kalup se ne može izraditi samo iz crteža dijela. Tim za izradu alata prvo provodi pregled dizajna za proizvodnju koji provjerava kutove gaza, postojanost debljine stijenke, položaj vrata i točke izbacivanja. Unutarnji dijelovi su nemilosrdni: nenacrtani okomiti zid može onemogućiti izbacivanje, lokalno debeli dio može stvoriti tragove udubljenja, a loše postavljena vrata mogu ostaviti linije zavara točno tamo gdje ih kupac vidi. Faza DFM također treba zaključati veličinu čelika kalupa, raspored vrućeg kanala i ciljno vrijeme ciklusa. Odluke o materijalu i geometriji detaljnije su obrađene u našem vodiču principi dizajna kalupa za ubrizgavanje plastičnih dijelova unutrašnjosti automobila i izbor materijala .
Raspored vrata, klizača i hlađenja
Sustavi s vrućim kanalima standardni su u alatima za unutrašnjost automobila jer omogućuju precizno usmjeravanje u više točaka dok eliminiraju hladne kanale iz oblikovanog dijela. Hlađenje je jednako odlučujuće. Kanali su obično 8 do 12 mm u promjeru, smješteni oko dva promjera kanala od stijenke kaviteta. Dobro uravnotežen raspored hlađenja skraćuje vrijeme ciklusa i sprječava krivljenje dugih dijelova kao što su kalup za ubrizgavanje središnjeg nosača , gdje se neravnomjerno odvođenje topline izravno pretvara u uvijanje i savijanje.
 Veleprodaja središnjih nosača kalupa za ubrizgavanje Dobavljači, tvrtka, izvoznik Fanze T&M (Jiashan) Co., Ltd. je kineska veleprodaja središnjeg nosača kalupa za ubrizgavanje, dobavljača, tvrtke, izvoznika, grudnjaka za središnju konzolu... Pogledajte proizvod →
Klizači, podizači i unutarnje radnje
Moderni unutarnji kalup rijetko se otvara kao jednostavan alat s dvije ploče. Udubljenja na dijelu - kopče za montiranje, uskočne spojnice, ventilacijski otvori i mehanizmi prigušene kutije - zahtijevaju klizne i podizače. Klizači se pomiču okomito na smjer otvaranja, pokretani kutnim klinovima ili hidrauličkim cilindrima. Dizači rukuju unutarnjim podrezima i oslobađaju dio dok se sustav izbacivanja pomiče. Broj radnji utječe ne samo na cijenu alata, već i na raspored održavanja, jer je svaka pokretna komponenta potencijalni izvor plamena ili habanja.
Odabir čelika određuje vijek trajanja alata i kvalitetu površine
Kalupi za unutrašnjost automobila imaju duge proizvodne kampanje, tako da se odabir čelika za kalupe vrši prije početka rezanja. Prethodno očvrsnuti čelik tipa P20 na otprilike 36–40 HRC uobičajen je za kratke i srednje serije, dok je H13 očvrsnut na 48–52 HRC specificiran za alate velike količine ili smole punjene staklom. Za šupljine koje moraju prihvatiti sitno jetkanje ili poliranje zrcala, poželjan je alatni čelik od nehrđajućeg čelika jer je otporan na koroziju od vode za hlađenje i plinova za kalupljenje.
Čelik sa šupljinama za površine klase A
Vidljiva strana dijela - ploča koju vozač vidi ispod vjetrobranskog stakla ili na konzoli - formirana je šupljim čelikom. Ta površina zahtijeva definirani stupanj poliranja, obično SPI A-2 ili finiji, prije nanošenja kemijske zrnate teksture. Svaka poroznost ili trag brušenja u šupljini ponavlja se na svakom oblikovanom dijelu.
Čelična jezgra i habajuće komponente
Središnja polovica kalupa nosi unutarnju geometriju: rebra, izbočine i točke pričvršćivanja. Ova strana preuzima veću silu izbacivanja i ima najveći kontakt s pokretnim komponentama. Umetci otporni na habanje i očvrsnute habajuće ploče postavljaju se svugdje gdje klizni čelik susreće čelik, a to je i mjesto gdje će tim za održavanje prvo pogledati nakon što alat prođe nekoliko stotina tisuća ciklusa.
Precizna obrada jezgre i šupljine
Strojna obrada počinje grubim glodanjem koje uklanja glavninu materijala, a zatim prelazi na brzu završnu obradu 3D površine. Tri procesa obrade odgovorna su za gotovo sve značajke unutarnjeg kalupa.
| Proces | Tipična uporaba u izradi unutarnjih kalupa | Geometrijska čvrstoća |
|---|---|---|
| CNC glodanje | 3D šupljine, jezgre, klizna tijela | Površine slobodnog oblika u rasutom čeliku |
| Sinker EDM | Rebraste baze, kvadratni kutovi, teksturirane šupljine | Oštri unutarnji kutovi koje rezači ne mogu dosegnuti |
| Žičana erozija | Umetnite praznine, rupe za izbacivanje, utore za vrata | Ravni precizni profili |
Tijekom rezanja elektrodama i EDM završne obrade, geometrija dijela se prenosi u kaljeni čelik s razinom ponovljivosti koju samo mehaničko rezanje ne može ponuditi. Fini niz žaluzina kalup za ubrizgavanje plastičnih dijelova za automobilsku klimu , na primjer, obično je obrađen EDM jer su utori za oštrice preuski za čeono glodalo i preoštri za konvencionalno poliranu šupljinu.
 Veleprodajni dobavljač kalupa za ubrizgavanje plastičnih dijelova ventilacijskih otvora za automobilske klima-uređaje Fanze T&M (Jiashan) Co., Ltd. je kineska veleprodaja ventilacijskih otvora za automobilske klima-uređaje. Dobavljači kalupa za ubrizgavanje, tvrtka, izvoz... Pogledajte proizvod →
Montaža, benching i površinska obrada
Sastavljanje je mjesto gdje obrađene komponente postaju radni alat. Monteri usklađuju jezgru i šupljinu, postavljaju zazore klizača, poravnavaju klinove za izbacivanje i podešavaju liniju razdvajanja dok se ne zatvori bez vidljive neusklađenosti. Na unutarnjem dijelu čak i rastavna linija od 0,05 mm dovoljno je za generiranje pritužbi na panelu koji se nalazi u vidljivom položaju.
Nakon ugradnje, šupljina se polira do specificiranog stupnja SPI i, kada je potrebno, kemijski ugravira kako bi se proizvela zrnata koža ili brušena tekstura. Teksturiranje se vrši nakon poliranja jer proces jetkanja modificira samo gornji sloj čelika. Ova kombinacija poliranja i jetkanja ono je što unutarnjim oblogama daje dosljedan izgled na tisuće oblikovanih dijelova.
Ispitivanje kalupa, provjera dimenzija i puštanje u promet
Gotovi kalup se postavlja na proizvodni stroj za injekcijsko prešanje radi isprobavanja. Temperatura taline, brzina ubrizgavanja, pritisak zadržavanja i vrijeme hlađenja variraju na kontrolirani način kako bi se pronašao procesni prozor koji daje ujednačenu težinu dijela, bez kratkih udaraca i bez bljeska. Probe s kratkim udarcima sa stvarnom smolom pokazuju front protoka i potvrđuju ponašanje vrata i odzračivanja prije nego što se ocijene puni udari.
Svaki probni dio mjeri se u odnosu na CAD model, obično pomoću CMM-a ili skeniranja bijelim svjetlom. Unutarnje točke montaže često imaju tolerancije od ±0,05 mm ili više , jer se dio mora spojiti sa susjednim komponentama pod fiksnim redoslijedom sklapanja. Kada kritične dimenzije ostanu stabilne tijekom uzastopnih izvođenja, kalup je odobren za serijsku proizvodnju.
Za kupce koji ocjenjuju alate nadzorne ploče, kriteriji prihvaćanja opisani su u našem vodiču za odabir brizganja plastike za unutrašnjost automobila za programe nadzorne ploče objasnite što treba provjeriti u probnim dijelovima, od raspodjele debljine stijenke do kvalitete površine.
Što bi dobavljač kalupa trebao unijeti u program uređenja interijera
Unutarnja plijesan nije roba; to je dugotrajna imovina koja godinama određuje trošak dijela. Dobavljač bi trebao moći pokazati IATF 16949 certifikat , unutarnja strojna obrada s CNC-om, EDM i kapacitetom rezanja žicom te praktično iskustvo u istoj kategoriji komponenti. Fanze T&M, proizvođač kalupa i kalupa koji djeluje od 2005. u Jiashanu u Kini, kombinira upravo tu strukturu: pregled razvoja proizvoda, dizajn kalupa, proizvodnju kalupa, injekcijsko prešanje te tiskanje i montažu nakon kalupljenja u jednom objektu. Ta kombinacija skraćuje petlje korekcije jer tim koji reže šupljinu također izvodi probe kalupljenja i vidi dijelove u uvjetima proizvodnje.
Kada uspoređujete dobavljače, potražite referentne dijelove koji već rade u istoj obitelji plastike — punjeni PP za velike unutarnje nosače, PC/ABS za ukrasne obloge, PA66 za strukturne nosače — i dokumentirani postupak puštanja u promet koji pokriva izvješća o dimenzijama, certifikate materijala i parametre procesa. Alat koji je dokazan stvarnom proizvodnom smolom vrijedi više od alata koji je samo CNC izrezan u CAD datoteku. Ključne kvalifikacije koje treba provjeriti su:
- IATF 16949 certifikat and a documented quality system.
- Unutarnji CNC, EDM i kapacitet za rezanje žicom umjesto potpune vanjske obrade.
- Provjereni referentni dijelovi u istoj obitelji smola i slične složenosti.
- Procedura puštanja u promet koja uključuje izvješća o dimenzijama, certifikate materijala i parametre procesa.
Za širi pogled na interakciju dizajna dijelova i odluka o proizvodnji, brizganje plastičnih dijelova potpuni vodič za dizajn i proizvodnju je korisna referenca tijekom ranog planiranja projekta.
Od prvog izračuna skupljanja do konačnog izvješća o dimenzijama, kalupi za brizganje plastičnih dijelova automobila izrađuju se kroz kontrolirani lanac odluka o dizajnu, strojnoj obradi, postavljanju i validaciji. Kalup određuje kvalitetu dijela prije nego što se tiskara uopće zatvori prvi put . Kupci koji razumiju taj lanac mogu procijeniti navedena vremena isporuke, osporiti korake procesa koji nedostaju i odabrati dobavljača koji tretira unutarnji kalup kao proizvodni sustav, a ne kao čelični blok.
kategorije
Kategorija proizvoda
-
Komponente i dijelovi pisača
-
Dvobojna plastična komponenta i alat
-
Plastični višesmjerni konektori
-
Plastični brizgani dio s navojem
-
Dijelovi za ubrizgavanje kućanskih aparata
-
Kalup za injekcijsko ubrizgavanje školjke robota
-
Prozirni PC kalup visokog sjaja za injekcijsko ubrizgavanje
-
Plastični kalupi za brizganje oplata i karoserije motocikala
-
EV Kalup za brizganje plastike hrpe za punjenje
-
Automobilski kabelski svežanj
-
Kalup za brizganje plastičnih dijelova unutrašnjosti automobila
Povezana oznaka
-
plastic wire harness Plastic injection mold Parts
wire harness Plastic injection mold Parts
precision automotive connector Plastic injection mold Parts
hot runner wire harness Plastic injection mold Parts
multi cavity wire harness Plastic injection mold Parts
high precision wire harness Plastic injection mold Parts
wire harness connector Plastic injection mold Parts
automotive wire harness Plastic injection mold Parts
automotive connector Plastic injection mold Part
Kalup za brizganje plastičnih dijelova automobilske ploče s instrumentima


- Kalup za brizganje plastičnih dijelova unutrašnjosti automobila
- Automobilski kabelski svežanj
- EV Kalup za brizganje plastike hrpe za punjenje
- Plastični kalupi za brizganje oplata i karoserije motocikala
- Prozirni PC kalup visokog sjaja za injekcijsko ubrizgavanje
- Kalup za injekcijsko ubrizgavanje školjke robota
- Dijelovi za ubrizgavanje kućanskih aparata
- Plastični brizgani dio s navojem
- Plastični višesmjerni konektori
- Dvobojna plastična komponenta i alat
- Komponente i dijelovi pisača

