


Dom · Vijesti · Vijesti iz industrije · How to Improve Automotive Injection Mold Service Life: A Practical Guide
Vijesti iz industrije
How to Improve Automotive Injection Mold Service Life: A Practical Guide
2026-08-26Životni vijek kalupa za brizganje automobila je broj proizvodnih ciklusa koje alat završi prije nego što dimenzije dijela, završna obrada površine ili stabilnost procesa padnu ispod specifikacije. Taj se broj odlučuje prije nego što se reže prvi čelik: vrsta čelika, toplinska obrada, površinski premaz, raspored hlađenja i disciplina održavanja određuju hoće li alat isporučiti 300.000 ciklusa ili prijeći 1.000.000.
U tipičnom automobilskom programu, unutarnji kalup pokreće PA66 ili PC-ABS ojačan staklenim vlaknima pri tlaku u šupljini iznad 800 baraa. Pod tim opterećenjima, nekaljeni P20 alat može izgubiti liniju razdvajanja u manje od 200.000 ciklusa, dok ista geometrija kaljena na 48 HRC i premazana na zonama trošenja redovito prolazi 600.000 ciklusa. Taj jaz nije sreća; to je skup inženjerskih odluka.
Fanze T&M (Jiashan) Co., Ltd., a proizvođač preciznih kalupa za ubrizgavanje i kalupljenih dijelova opslužujući automobilske programe od 2005. godine, primjenjuje ove discipline na okvire ploče s instrumentima, HVAC ventilacijske otvore, kućišta zračnih jastuka i strukturalne nosače prema IATF 16949 sustavu kvalitete. Životni vijek kalupa tamo se tretira kao praćeni trošak po dijelu, a ne iznenađenje održavanja.
Četiri načina kvara koji uništavaju automobilske kalupe
Četiri mehanizma uzrokuju gotovo sve zamjene kalupa u automobilima: abrazivno trošenje, korozija, toplinski zamor i mehanička deformacija. Odredite koji dominira vašim alatom i znat ćete koje će poboljšanje najviše produljiti život.
Staklena vlakna djeluju kao medij za rezanje na svakom udarcu, nagrizajući vrata, središnje rubove i linije razdvajanja. Korozija slijedi kada se voda za hlađenje ne tretira ili kada smole koje usporavaju plamen oslobađaju kisele nusprodukte. Toplinski zamor pojavljuje se kao mikropukotine u kutovima nakon desetaka tisuća ciklusa grijanja i hlađenja. Deformacija se događa kada tonaža stezaljke ili pritisak šupljine premaši čvrstoću tankih čeličnih dijelova.
Istrošenost razdjelnika je prvi mjerljivi znak starenja. Jednom kada se pojavi bljesak, svaki popravak uklanja metal, a preostali vijek kalupa se skraćuje sa svakim prolazom.
Odaberite čelik i toplinsku obradu prema dužnosti, a ne prema navici
Odabir čelika je odluka koja najviše utječe na životni vijek automobilskog kalupa: uskladite kvalitetu sa sadržajem punila, obujmom proizvodnje i zahtjevima za završnu obradu površine prije projektiranja hlađenja ili premaza.
Za konstrukcijske dijelove izlivene u smolu ojačanu staklenim vlaknima, prethodno očvrsnuti čelik je prečac do ranog kvara. H13 kaljen na 48-52 HRC održava rezne rubove i tanke umetke netaknutima tijekom stotina tisuća ciklusa. Za unutarnje površine visokog sjaja, nehrđajući S136 dodaje otpornost na koroziju i mogućnost poliranja koja je otporna na trošenje i nakupljanje sredstva za odvajanje.
| Vrsta čelika | Tvrdoća (HRC) | Kompatibilnost sa staklenim vlaknima | Tipični vijek trajanja | Uobičajena uporaba u automobilima |
| P20 | 28-32 (prikaz, ostalo). | Niska | 200.000-400.000 | Prototipovi, oprema male količine |
| 718H | 33-38 (prikaz, ostalo). | srednje | 300.000-500.000 | Unutarnje obloge, HVAC otvori |
| H13 | 44-52 (prikaz, ostalo). | visoko | 500.000-800.000 | Kućišta zračnih jastuka, strukturni nosači |
| S136 | 48-52 | visoko | 500.000-1.000.000 | visoko-gloss, transparent, corrosion-prone parts |
Veliki konstrukcijski alat kao što je kalup za ubrizgavanje okvira ploče s instrumentima nosi istu logiku odabira materijala: što je veće projektirano područje, to je veće opterećenje tlakom u šupljini i lošija je posljedica mekog čelika. Izbor materijala također je u interakciji s geometrijom dijela, kao što je objašnjeno u našem dizajn kalupa za unutrašnjost automobila i vodič za odabir materijala .
 Veleprodaja okvira instrumentne ploče Dobavljači kalupa za ubrizgavanje, tvrtka, izvoznik Fanze T&M (Jiashan) Co., Ltd. je kineska veleprodaja okvira instrumentne ploče za kalupe za ubrizgavanje dobavljača, tvrtke, izvoznika, ove linije proizvoda sp... Pogledajte proizvod →
Iznad 30% udjela staklenih vlakana, nikada ne koristite proizvodni alat ispod 45 HRC u zonama trošenja.
Nanesite površinske tretmane gdje se koncentriraju habanje
Nitriranje i PVD premazi podižu površinsku tvrdoću na 70-90 HRC ekvivalenta i mogu udvostručiti vijek trajanja šupljina na abrazivnim automobilskim smolama.
Nitriranje stvara čvrstu difuzijsku kutiju bez mijenjanja dimenzija, što ga čini idealnim za klinove i slajdove. PVD premazi dodaju tanak keramički sloj s niskim trenjem koji smanjuje trošenje i silu izbacivanja. Kromiranje ostaje praktična opcija za površine kojima dominira korozija. Najisplativiji pristup je selektivan: tretirajte područje vrata, liniju razdvajanja i površine jezgre koja se jako habaju, a ostatak alata ostavite neobrađen.
Komponente kao što je kalup nosača za montažu zračnog jastuka radi u PA66 ispunjenom staklom, gdje presvučene jezgre i vrata drže kritične dimenzije daleko dulje od golog čelika pri istoj tvrdoći.
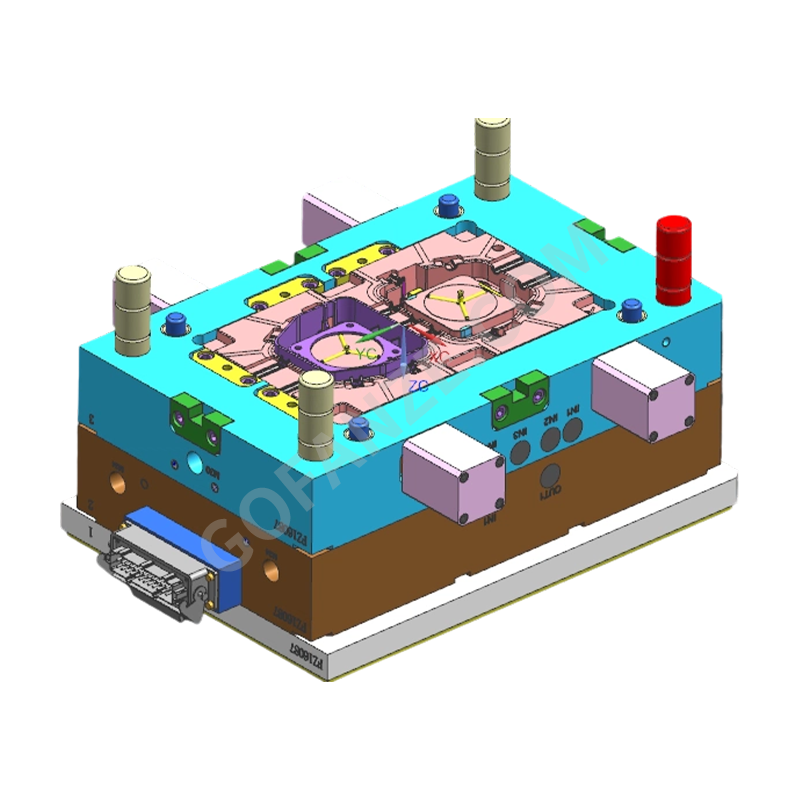 Veleprodajni kalup za ubrizgavanje plastičnih zračnih jastuka za montiranje i potporu za automobile Su Fanze T&M (Jiashan) Co., Ltd. je kineska veleprodaja automobilskih plastičnih zračnih jastuka za montažu i podršku nosača kalupa za ubrizgavanje Dobavljači, tvrtka, ... Pogledajte proizvod →
Dizajnirano hlađenje za ravnomjerno toplinsko opterećenje
Uravnoteženi krug hlađenja značajka je životnog vijeka kalupa: održavanje varijacije temperature površine šupljine ispod 10 stupnjeva Celzijusa sprječava zamor od topline i usporava rast pukotina.
Toplinski zamor počinje tamo gdje su kolebanja površinske temperature najveća, obično na vratima, na oštrim kutovima i oko dubokih umetaka jezgre. Konformni kanali za hlađenje koji prate konturu šupljine ravnomjerno uklanjaju toplinu i smanjuju vruća mjesta. Dodajte hlađenje u blizini linije razdvajanja i oko rukavaca za izbacivanje; svaka neravna zona postaje izvor buduće pukotine.
Dobro ohlađena šupljina također skraćuje vrijeme ciklusa, što mijenja matematiku povrata: isti kalup proizvodi više dijelova mjesečno, a traje duže. Dizajn hlađenja stoga je dio proračuna životnog vijeka, a ne posebna tema.
Dizajnirani dio i kalup za naprezanje procesa
Odzračivanje, propuh, ravnoteža debljine stijenke i položaj vrata odlučuju o zaostalom naprezanju i opterećenju kalupa; dizajn dijela koji se bori s procesom skraćuje vijek trajanja alata.
Oštri kutovi koncentriraju mehanička i toplinska opterećenja. Nedovoljan propuh povećava silu izbacivanja i vuče dio preko površine šupljine. Loše odzračivanje zadržava plin koji spaljuje čelik i uzrokuje lokalno pregrijavanje na kraju punjenja. To nisu kozmetički detalji: oni određuju koliko će kalup apsorbirati opterećenje pri svakom udarcu. Geometrija trima i nosača je mjesto gdje se interakcija najviše pojavljuje, na primjer u a kalup za ubrizgavanje nosača mjenjača , gdje prijelazi zidova i dubina jezgre kontroliraju kvalitetu dijelova i trošenje alata.
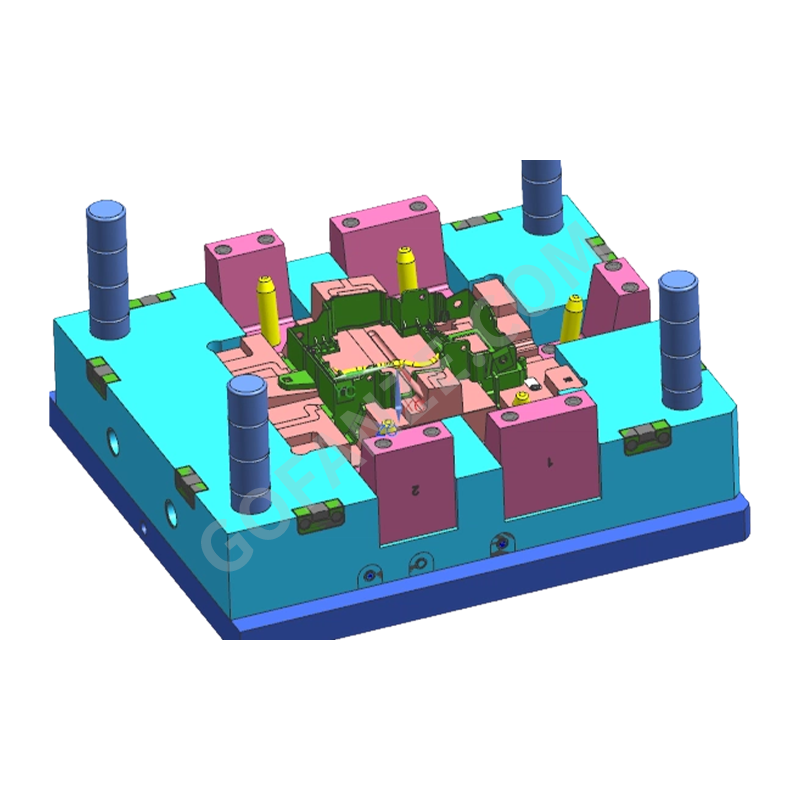 Veleprodaja nosača mjenjača za injekcijske kalupe Dobavljači, tvrtka, izvoznik Fanze T&M (Jiashan) Co., Ltd. je kineska veleprodaja nosača mjenjača za ubrizgavanje kalupa Dobavljači, tvrtka, izvoznik, Ovaj proizvod spada pod... Pogledajte proizvod →
Odluke u fazi projektiranja
- Izdašni kutovi propuha na svakom okomitom zidu
- Ujednačena debljina stijenke za ravnotežu protoka i pakiranja
- Zaobljeni unutarnji kutovi umjesto oštrih prijelaza
- Odgovarajuće odzračivanje na krajnjim točkama ispred protoka
Odluke u fazi proizvodnje
- Tonaža stezaljke odgovara projektiranoj površini, a ne veličini stroja
- Tlak zadržavanja smanjen na minimum koji drži toleranciju
- Vrijeme ciklusa stabilizirano kako bi se izbjegao termalni šok
- Kontrola temperature kalupa postavljena i zabilježena, nije pogodeno
Pokrenite preventivno održavanje, a ne oporavak od kvara
Preventivno održavanje najjeftinije je ulaganje u radni vijek: većina proizvođača automobila planira provjere temeljene na stanju svakih 50.000-100.000 ciklusa.
Cilj je intervenirati prije nego što se pojavi bljesak, lijepljenje ili degradacija površine. Pratite cikluse po šupljini, očistite otvore prije nakupljanja ugljika, izmjerite kritične dimenzije u odnosu na izvorne zapise i ponovno premažite zone trošenja prije nego što se istroše. Dokumentirana povijest popravka pretvara svaki događaj održavanja u podatke za sljedeći dizajn alata.
Ista logika vrijedi i za alate s visokom kavitacijom, gdje jedna oštećena šupljina zaustavlja cijeli kalup. The faktori trajnosti za kalupe za žičane snopove pokazati kako broj šupljina i planiranje održavanja mijenjaju životnu jednadžbu u praksi.
Često postavljana pitanja
Koliko udaraca traje automobilski kalup za brizganje?
Dobro dizajnirani automobilski kalup s kaljenim čelikom, uravnoteženim hlađenjem i preventivnim održavanjem obično traje 500.000 do 1.000.000 ciklusa. Životni vijek kalupa ovisi o sadržaju punila smole, pritisku šupljine i disciplini održavanja, a ne o starosti kalupa.
Koji je najbolji čelik za kalupe za brizganje automobila?
Za strukturne dijelove oblikovane u smoli ojačanoj staklenim vlaknima, H13 na 48-52 HRC je jaka osnovna vrijednost. Za unutarnje dijelove visokog sjaja ili dijelove sklone koroziji, nehrđajući čelik S136 ima bolje rezultate. P20 je prihvatljiv samo za prototipove i vrlo male količine.
Zašto automobilski kalupi zakažu blizu vrata?
Područje vrata vidi vršno smično naprezanje i najveću promjenu temperature na svakom snimku. Pukotine od erozije i toplinskog zamora pojavljuju se prvo tamo osim ako se vrata ne očvrsnu, oblože i ohlade blizu površine.
Koliko često bi automobilski kalup trebao ići na održavanje?
Većina proizvođača automobila provodi preventivno održavanje temeljeno na stanju svakih 50.000 do 100.000 ciklusa. Svako zaustavljanje treba uključivati čišćenje, mjerenje dimenzija, inspekciju ventilacije i ponovno premazivanje zona trošenja prije nego što se pojave nedostaci.
kategorije
Kategorija proizvoda
-
Komponente i dijelovi pisača
-
Dvobojna plastična komponenta i alat
-
Plastični višesmjerni konektori
-
Plastični brizgani dio s navojem
-
Dijelovi za ubrizgavanje kućanskih aparata
-
Kalup za injekcijsko ubrizgavanje školjke robota
-
Prozirni PC kalup visokog sjaja za injekcijsko ubrizgavanje
-
Plastični kalupi za brizganje oplata i karoserije motocikala
-
EV Kalup za brizganje plastike hrpe za punjenje
-
Automobilski kabelski svežanj
-
Kalup za brizganje plastičnih dijelova unutrašnjosti automobila
Povezana oznaka
-
Kalup za brizganje plastičnih dijelova automobilske ploče s instrumentima
kalup za automobilski terminalni konektor
precision automotive connector Plastic injection mold Parts
automotive connector Plastic injection mold Part
wire harness connector Plastic injection mold Parts
automotive wire harness Plastic injection mold Parts
kalup za ubrizgavanje kabelskog svežnja za automobile
kalup za ubrizgavanje automobilskih električnih dijelova
kalup za ubrizgavanje kućišta konektora
kalup za konektor automobilskog ožičenja


- Kalup za brizganje plastičnih dijelova unutrašnjosti automobila
- Automobilski kabelski svežanj
- EV Kalup za brizganje plastike hrpe za punjenje
- Plastični kalupi za brizganje oplata i karoserije motocikala
- Prozirni PC kalup visokog sjaja za injekcijsko ubrizgavanje
- Kalup za injekcijsko ubrizgavanje školjke robota
- Dijelovi za ubrizgavanje kućanskih aparata
- Plastični brizgani dio s navojem
- Plastični višesmjerni konektori
- Dvobojna plastična komponenta i alat
- Komponente i dijelovi pisača

